Amtru CNC-Flexicut 刀柄 汽车铸件去毛刺选配
Amtru Business AG 是瑞士的去毛刺工具制造商,成立于 1998 年。其工具系统覆盖机器人压缩空气工具、机器人电动工具与加工中心用工具,CNC-Flexicut 250 是加工中心场景中的代表性系列。
Amtru Business AG 企业历史可追溯至 1985 年 Sulzer 的柔性机器人工具开发,1992 年独立为 Sulzer Robot Systems AG,1995 年被 ABB Robotics 收购,1998 年由原核心技术团队创办 Amtru,2003 年接管 ABB 瑞士的机器人工具业务。Amtru 在美国、意大利、法国/比利时、波兰、英国与中国上海设有代表或分销机构。
CNC-Flexicut 250 系列
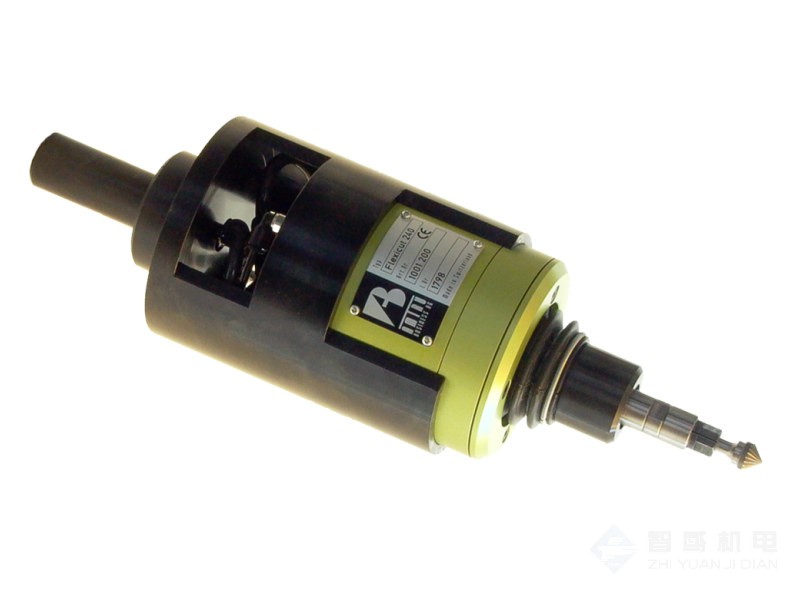
CNC-Flexicut 250 安装在加工中心内,由压缩空气马达驱动,径向偏转,功率 240 W,转速 35'000 min⁻¹,可补偿 8 mm 边缘偏差。该系列适用于铝、铸铁、钢等材料的去毛刺与分型面清理,可在加工循环内直接完成去毛刺,省去二次装夹。其价值在于把柔性去毛刺并入机加工工序,减少工件在机床与机器人之间的转运与定位误差。
刀柄接口
CNC-Flexicut 250 提供六种标准刀柄接口:W25、SK40、SK50、HSK63、HSK80、HSK100。选型时依据机床刀库现有接口匹配:W25 与 SK40 适用于中小型加工中心;SK50 适用于重载切削机床;HSK63、HSK80、HSK100 适用于高速加工中心,刚性好、换刀速度快。刀柄决定了工具在机床上的装夹方式与重复定位精度,是加工中心工具能否稳定接入自动刀库的关键。
应用行业
CNC-Flexicut 250 主要服务于汽车制造、航空航天与通用工业。汽车铸件产线中常用于发动机壳体、变速箱壳体、横梁等铝压铸件与铸铁件的去毛刺。航空航天产线中常用于铝铸件结构件的边缘处理。通用工业中适用于手机壳体、泵阀壳体等小型零件的去毛刺。该系列因径向偏转可包容铸造轮廓波动,在薄壁铝铸件上既能去毛刺又不啃伤基体。
其他工具一览
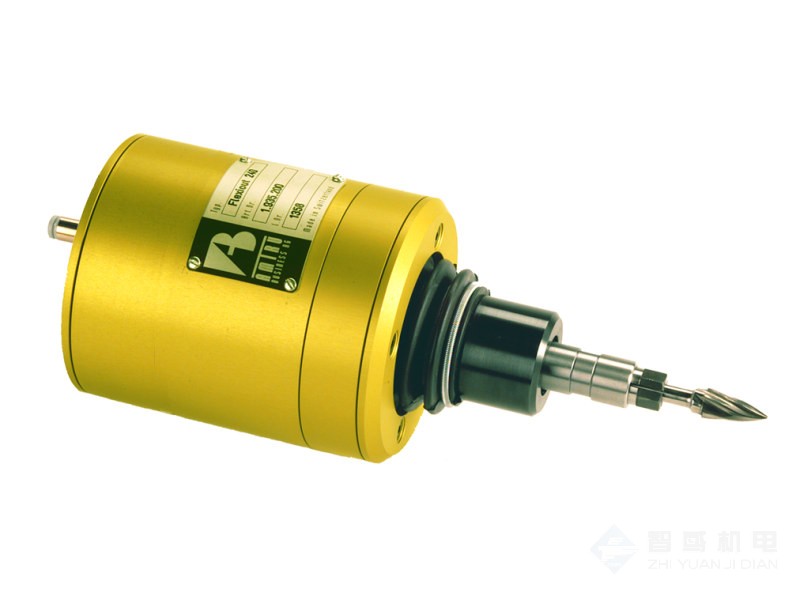
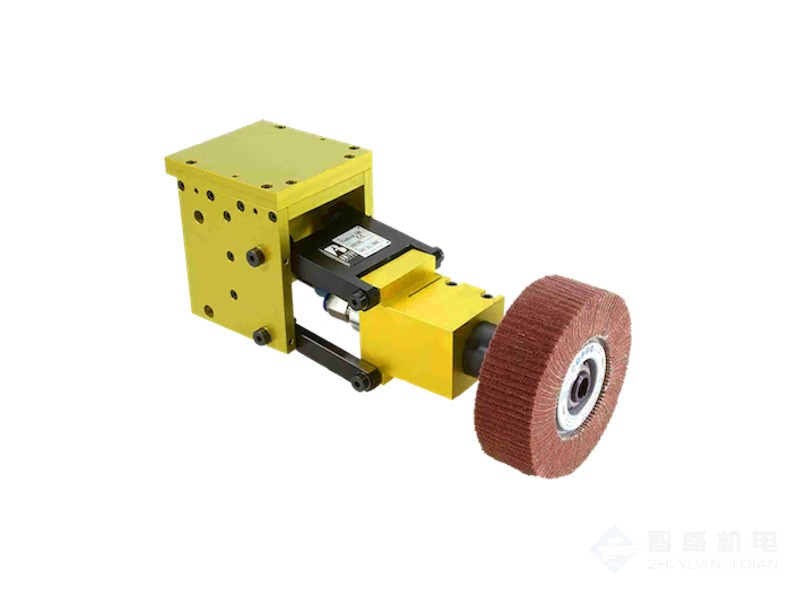
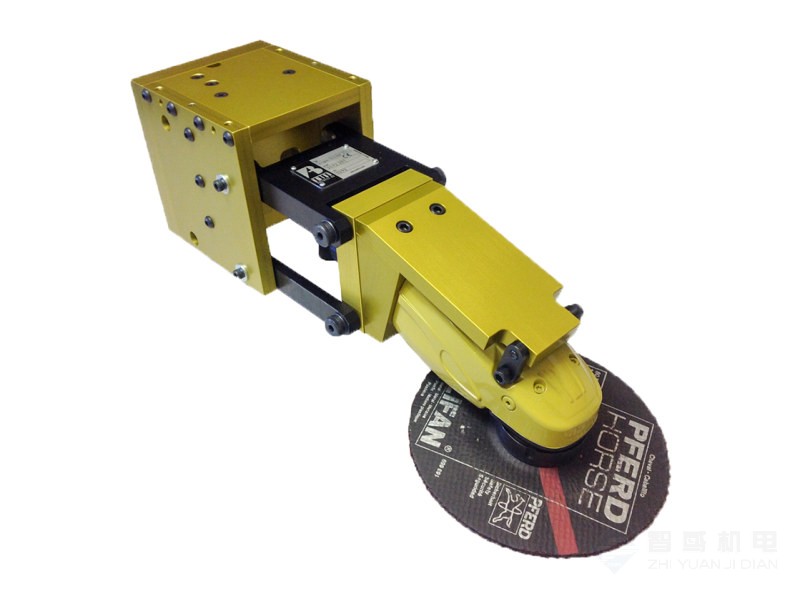
汽车铸件产线除了 CNC-Flexicut 250,还经常搭配以下工具:Flexicut 12 用于铝件高速精加工;Swingcut 470 用于复杂轮廓铸铁件;Angle-Grinder Serie 400 用于焊缝与大平面打磨;Finishtool Serie 300 用于表面抛光;Flexicham 用于孔口与沉孔加工。这些工具按工序顺序组合,可覆盖从大余量浇口到表面纹理的完整去毛刺流程。
代表型号清单
型号 | 所属系列 | 关键参数 | 适用场景 |
CNC-Flexicut 250-W25 | CNC-Flexicut 250 | 240 W,35'000 min⁻¹,W25 刀柄 | 中小型加工中心去毛刺 |
CNC-Flexicut 250-SK40 | CNC-Flexicut 250 | 240 W,35'000 min⁻¹,SK40 刀柄 | 中型加工中心去毛刺 |
CNC-Flexicut 250-SK50 | CNC-Flexicut 250 | 240 W,35'000 min⁻¹,SK50 刀柄 | 重载加工中心去毛刺 |
CNC-Flexicut 250-HSK63 | CNC-Flexicut 250 | 240 W,35'000 min⁻¹,HSK63 刀柄 | 高速加工中心铝件去毛刺 |
CNC-Flexicut 250-HSK80 | CNC-Flexicut 250 | 240 W,35'000 min⁻¹,HSK80 刀柄 | 高速加工中心重载去毛刺 |
CNC-Flexicut 250-HSK100 | CNC-Flexicut 250 | 240 W,35'000 min⁻¹,HSK100 刀柄 | 大型高速加工中心 |
Flexicut 12 | 加工中心主轴型 | 15'000 min⁻¹,轴向偏转 6 mm | 铝件高速精加工 |
Swingcut 470 | 机器人压缩空气 | 600 W,15'000 min⁻¹,摆动摇摆 | 复杂轮廓铸铁件 |
Angle-Grinder Serie 400 | 机器人压缩空气 | 4.5 kW,6'600–8'500 min⁻¹ | 焊缝与大平面打磨 |
Finishtool Serie 300 | 机器人压缩空气 | 820–1'200 W,2'350–5'200 min⁻¹ | 表面抛光 |
刀柄与机床的匹配建议
选型刀柄时先确认机床刀库接口类型:中小型加工中心常用 W25 与 SK40;重载切削机床常用 SK50;高速加工中心优先 HSK63、HSK80、HSK100,以获得更好的刚性与更快的换刀速度。刀柄的重复定位精度直接影响去毛刺的一致性,应在工艺设计阶段与机床型号一并确定。
工序衔接
在汽车铸件产线,CNC-Flexicut 250 通常位于精加工之后,先以柔性方式清理分型面与孔口,再交由 Finishtool 完成表面纹理,必要时以 Flexicham 处理沉孔。对于复杂轮廓铸铁件,机器人端的 Swingcut 470 可补足加工中心难以到达的深腔区域,形成机床与机器人协同的去毛刺工序。
加工中心与机器人端的分工
CNC-Flexicut 250 适合在精加工循环内顺带去毛刺,减少转运与二次装夹;机器人端的 Swingcut 470 与 Flexicut 系列则适合多面、需柔性可达的零件。两者可在同一工厂内并行,机床处理已定义轮廓,机器人处理复杂深腔,形成互补。刀柄与法兰两类接口分别对应两条路线,选型时按零件可达性分配。
薄壁铝铸件的处理要点
薄壁铝铸件对切削力敏感,CNC-Flexicut 250 的径向偏转可吸收轮廓波动,在不大改装夹的情况下完成去毛刺,降低变形风险。对于含深腔的铝铸件,机器人端的摆动摇摆工具能补足加工中心难以到达的区域。汽车铝压铸壳体常将两类工具按工序排布,先机床收尾、再机器人补位。
备料建议
CNC-Flexicut 250 按刀柄分六型,备料时可依据工厂现有加工中心接口覆盖 W25、SK40、SK50、HSK63、HSK80、HSK100 中的主要几种。新零件导入先确认机床刀库接口,再选对应刀柄,避免到货后无法接入刀库。同一功率档的其他系列可并行备料,降低库存种类。